压接前如何检查剥线质量:导体损伤、散股与长度不匹配
线端加工检查指南
压接前如何检查剥线质量:导体损伤、散股与长度不匹配
先确认线端质量,再进入压接工序
压接之前,先检查线端。已经切伤的线股、没有进入接触件的细丝,以及不符合要求的剥线长度,不能靠后续“多压一下”来补救。本文提供线端准备的检查思路,不给出脱离具体料号的统一毫米数、拉力值或合格阈值。
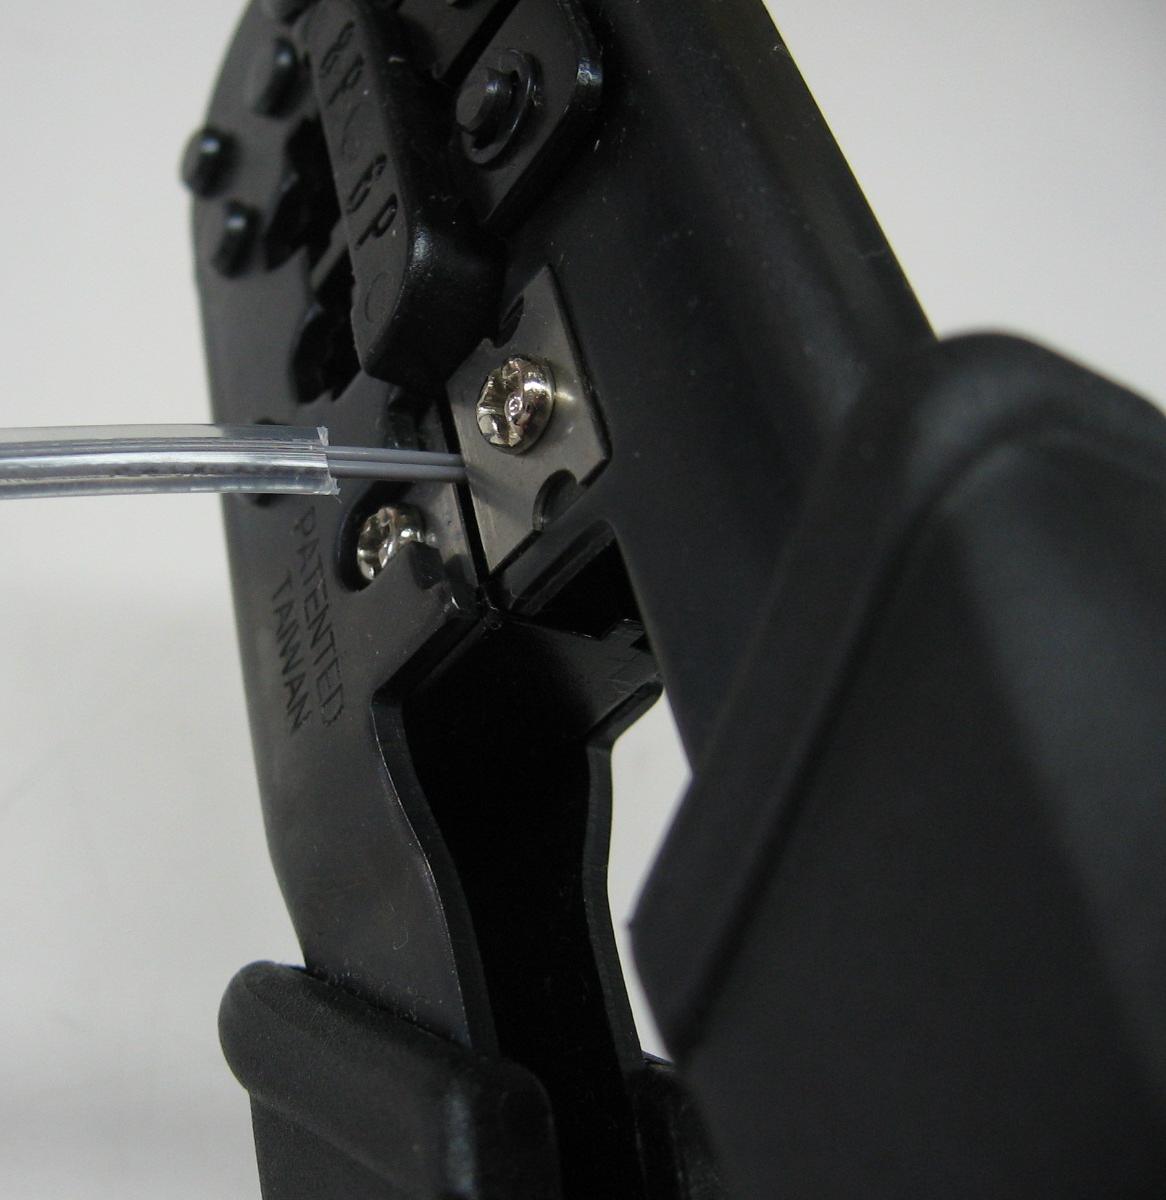
先看刀口,再看线端
检查工具适用范围和刀口状态;剥线后,再观察导体、绝缘和长度。照片用于理解加工位置,不作为具体线材的合格判据。
发现损伤 → 停止后续加工 → 核对工具与工艺 → 重新检查
01 · 剥线长度由后续连接对象决定
Weidmüller的官方剥线说明强调,剥线时应遵守规定尺寸,且不能损伤导体和保留的绝缘层;工具需要匹配导体截面与绝缘材料。应去除多长的绝缘,由后续接触点或线端端子决定。由此可见,线径相同并不意味着所有端子的剥线长度都相同。
02 · 第一类 导体损伤
观察裸露线股是否存在切痕、缺股或其他损伤,必要时按现场检查程序使用放大观察手段。发现异常后先停止后续加工,再核对工具的适用范围、设置、刀口状态和操作方法。不要用反复弯折或“听声音”的方式把观察结果当成合格判据;也不要把可见损伤藏进端子后继续使用。
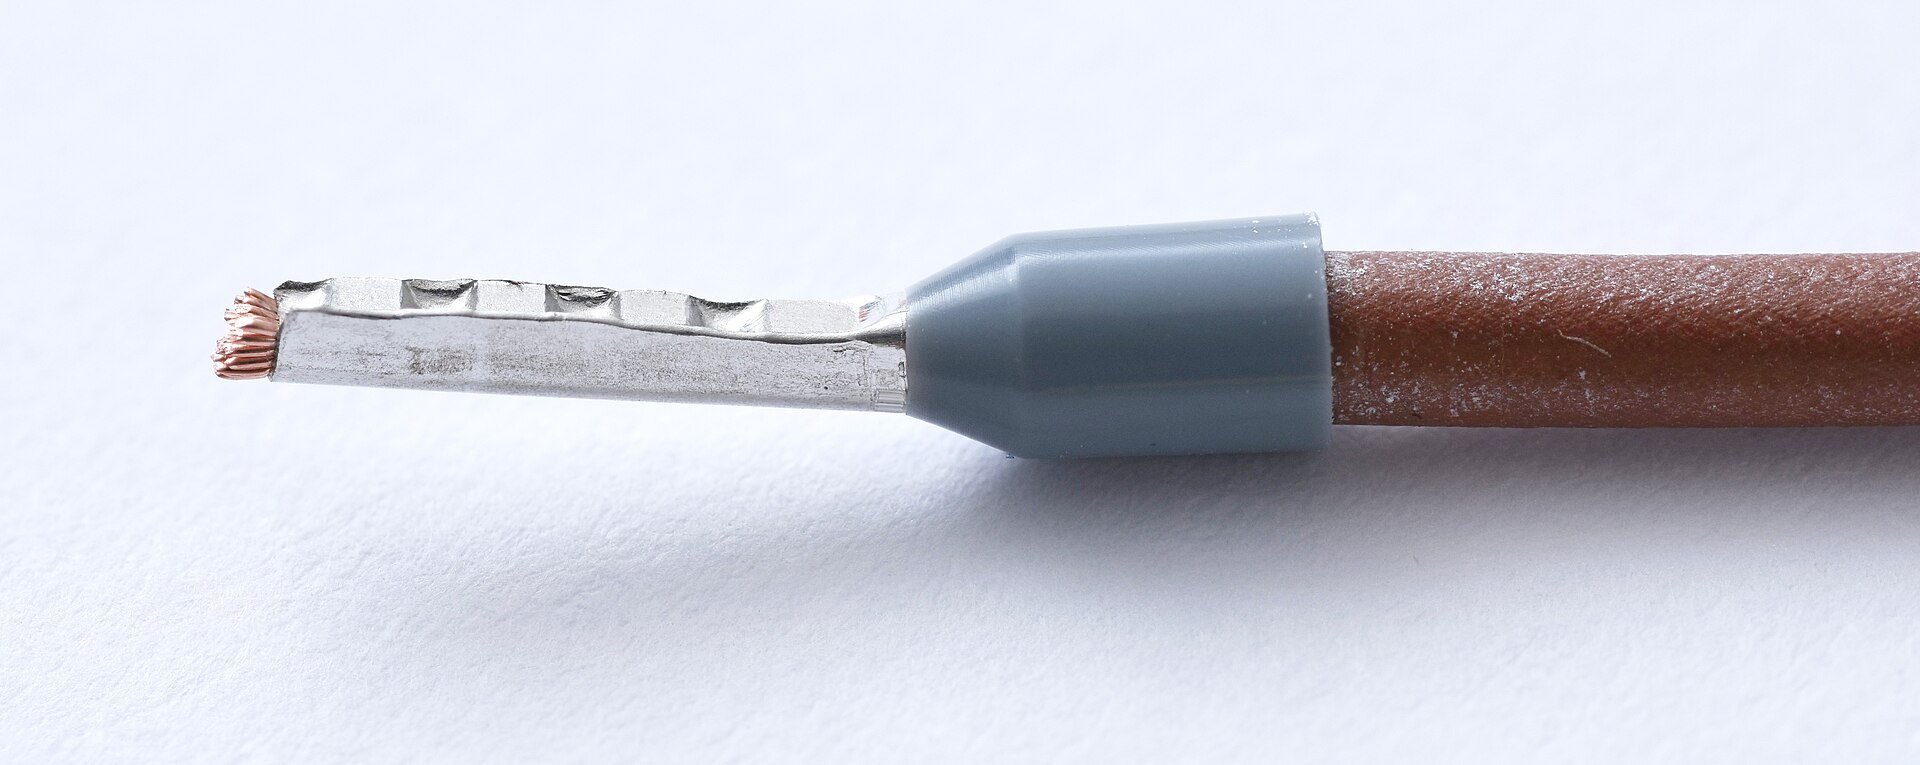
03 · 第二类 散股及进入状态异常
关注是否有细丝散开、折返,或未进入目标接触件。处理方法应遵循线材、端子和工艺文件,不将随意捻线、剪掉散出的单丝或加焊锡作为通用补救。若线端无法按要求装入,应重新确认线材、端子规格和加工条件,而不是只凭手感判断“差不多”。
04 · 第三类 长度不匹配
将实际剥线长度与对应装配文件核对,检查绝缘与裸露导体在装配后的相对位置。过长或过短的具体后果取决于端子结构,应以该产品的图示和要求判断,不用一个固定长度代替所有场景。先确认文件,再做样线检查,确认后按工艺执行,是更便于追溯的工作顺序。
05 · 工具选择不要跨场景照搬
IWISS官网光伏专题列有LA-2546B、FSA-0626等剥线产品。这些信息可作为查找光伏线端加工工具的入口,不能直接推导其适用于所有控制柜导线或特殊绝缘材料。实际选择仍要核对线材、绝缘类型及型号资料。文章提到某一工具,不代表它与任意端子组合已通过验证。
06 · 作业记录可包含哪些内容
| 记录项目 | 用途 |
| 线材和目标端子标识 | 明确实际检查对象 |
| 剥线要求及文件版本 | 使长度和判定依据可追溯 |
| 工具与设置 | 便于定位加工条件变化 |
| 观察到的异常 | 区分导体、绝缘和长度问题 |
| 重新加工后的结果 | 防止异常未处理便进入压接 |
以上是编辑整理的检查记录建议。异常线端如何截除、剩余导线能否重新加工、是否需要更换线材,应按相应工艺处理。不能为了避免返工而保留损伤,也不把完成外观检查等同于端接系统已经通过全部性能验证。
IWISS希望帮助使用者把剥线和压接作为连续工序管理:先把线端准备正确,再执行与端子相匹配的压接,最后按照对应产品与工艺要求检查。可靠连接依赖明确对象、适配工具及有依据的判定。
07 · 参考资料
资料核对日期:2026年10月30日。具体产品选型、装配与验收以对应制造商的现行文件为准。


