铜鼻子压接方式的区别与操作注意点
铜鼻子压接方式的区别与操作注意点
可靠的压接连接并不只取决于使用正确的工具。同样重要的是,要根据铜鼻子和导线的类型选择合适的压接轮廓。
不同铜鼻子的结构不同,因此并不是所有应用都适合采用相同的压接方法。压接轮廓的选择取决于:
- 铜鼻子的结构
- 导线类型
- 制造商的要求
正确选择压接方式,有助于确保最终连接满足规定的机械性能和电气性能要求。
六角压接与点压压接的比较
| 压接方式 | 六边形压接 | 点压压接 |
| 主要优势 | 六角压接是电力电缆端子中较为常见的压接轮廓 | 不需要单独的压接模具 |
| 适用范围 | 符合 DIN 46235 的铜鼻子,以及符合 DIN 46329 的铝鼻子 | 按制造商要求,可用于多种铜鼻子及部分铝鼻子 |
| 压接方式 | 根据铜鼻子选择匹配的压接模具,铜、铝端子使用相应模具 | 不需要单独更换截面规格模具,固定压接头可覆盖制造商规定范围内的多个规格 |
六边形压接是最常见的压接轮廓
六角压接是电力电缆压接端子中常见的压接轮廓之一,具体适用范围应根据端子类型、导线规格及制造商要求确定。它通常用于:
- 符合 DIN 46235 的铜质压接电缆端子的铜电缆端子
- 符合 DIN 46329 的铝质压接电缆端子的铝电缆端子
在中国大陆市场,电力电缆用压接型铜、铝接线端子和连接管可参考现行国家标准 GB/T 14315-2008。GB/T 14315-2008 主要适用于35 kV(Um=40.5 kV)及以下电力电缆导体用压接型铜、铝及铜铝过渡接线端子和连接管。
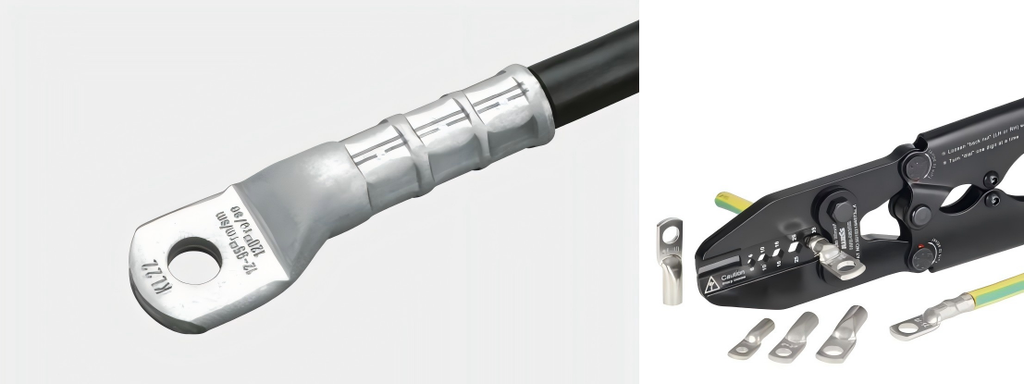
通过多个方向的径向压缩,使铜鼻子与导体产生塑性变形和紧密接触,从而形成稳定的机械与电气连接但是,具体采用什么压接轮廓,还取决于铜鼻子的具体型号。在压接轮廓、模具规格及压接参数均匹配的情况下,可形成满足相应机械和电气性能要求的连接。
以部分欧洲市场的管形铜质压接端子为例,不同系列产品可能具有不同的压接要求。例如,Klauke 的 R 系列管形铜鼻子,符合 DIN 46235,覆盖 6~400 mm²;而 Klauke 90R 管形铜鼻子覆盖 0.75~6 mm²。两者的压接要求并不相同:
- 90R 铜鼻子只能采用压痕压接;
- R 系列铜鼻子则可以根据制造商要求采用多种不同的压接轮廓。
也就是说,即使都是铜鼻子,也不能仅仅根据线径判断压接方式。
DIN 46235 是德国标准体系中针对铜质压接电缆端子的标准之一;对于中国大陆市场,则应结合 GB/T 14315-2008 等国内标准以及端子制造商的技术要求进行判断。
点压压接让操作更加简单
点压式压接根据工具结构不同,可采用固定压接头或配合专用模具完成,具体形式取决于端子和工具系统的设计。
不使用独立压接模具时,它的一个主要优势就是操作更加简单,因为不需要针对不同导线截面积更换相应的压接模具。
在制造商规定的范围内,部分固定式压接头可以覆盖多个规格范围,但实际适用范围必须以工具及端子制造商公布的规格为准。工具会持续完成压接,直到达到规定的压缩程度,从而确保完整的压接过程。
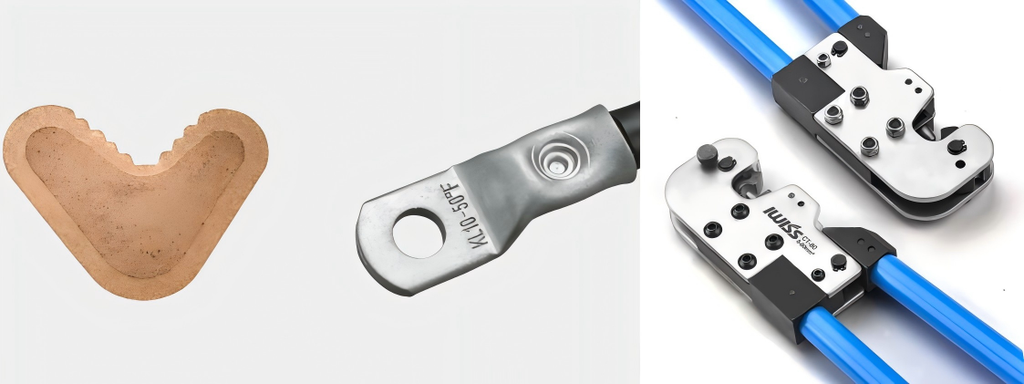
对于一些特殊应用,还可以采用相对少见的四点压痕压接(Quad-point indent crimp)。
这种方式的优势在于:
- 压接力能够以中心对称的方式分布;
- 操作过程相对简单。
无论采用六边形压接、点压式压接还是其他压接方式,均应根据端子结构、导线规格、压接轮廓要求及制造商技术文件选择工具和模具。
压接顺序同样会影响最终结果
除了压接轮廓之外,正确的压接顺序也是获得可靠连接的重要因素。
对于管形铜鼻子,压接通常从端子连接片(Palm)一侧开始,然后向导线方向进行。
而对于连接管,则通常从中间位置开始第一次压接,然后继续向电缆方向进行压接。
这样安排压接顺序的目的包括:
- 第一道压接首先固定导线的位置;
- 后续压接使铜鼻子逐渐向导线绝缘层方向延伸;
- 最大程度增加铜鼻子与导线之间的接触;
- 防止铜鼻子管体末端留下空隙。
压接过程必须完整完成,以确保形成完整的压接连接。
压接之前也需要做好准备
正式压接之前,需要确认:
导线应按照端子制造商规定的剥线长度进行处理,并确保导体未发生明显损伤或断股必要时,还需要对导线进行清洁。
同时,压接模具应该:
- 保持清洁;
- 没有明显损伤;
- 状态正常。
此外,优先采用经过匹配验证的端子、模具和压接工具组合,并按照制造商提供的兼容性及压接参数进行操作。

