端子压接失败的10个原因,你可能一直都做错了
端子压接失败的10个原因,你可能一直都做错了
一根线为什么接不好?问题可能不在端子,而在这些容易忽略的在汽车、新能源、工业设备以及各种电子产品中,线束就像设备内部的“神经网络”,承担着电力传输和信号连接的重要作用。
而连接这些线路的关键部件——端子,虽然体积很小,却直接影响整个系统的稳定运行。
很多人第一次接触压接工艺时,会认为:
“压接不就是用钳子压紧吗?”
但真正做过线束的人都知道,压接远没有想象中简单。很多压接问题发生后,现场人员第一反应往往是:
“是不是端子质量不好?”
“是不是电线规格有问题?”
“是不是这把压线钳不行?”
但实际上,压接失败往往不是单一因素造成的,而是隐藏在一些容易被忽略的细节中。今天,我们就从实际应用出发,聊聊端子压接过程中最常见的问题。
1.端子和电线规格不匹配,压接第一步就出了问题
端子和电线之间的关系,就像一双鞋和一只脚。
鞋子太小,穿起来不舒服;鞋子太大,走路容易不稳定。
端子也是如此。
如果端子规格太小,而使用了较粗的电线,铜导体无法充分进入压接区域,容易导致压接不足。
如果端子规格过大,而电线较细,又可能出现端子无法有效夹紧导体的问题。
所以,一次可靠的压接,第一步不是拿起工具猛压,而是确认:端子、电线、工具三者是否匹配。
2.剥线长度不正确,可能让一次压接直接失效
很多人认为:
“铜线露出来,能够放进去就可以。”
但实际上,剥线长度会直接影响压接效果。
剥线过短,导体进入端子的区域不足,机械强度下降。
剥线过长,则可能造成铜线裸露过多,影响绝缘保护。很多压接问题,并不是发生在压接过程中,而是在剥线这一步已经埋下隐患。
3.压接位置错误,端子再紧也没有意义
端子并不是简单压扁即可。
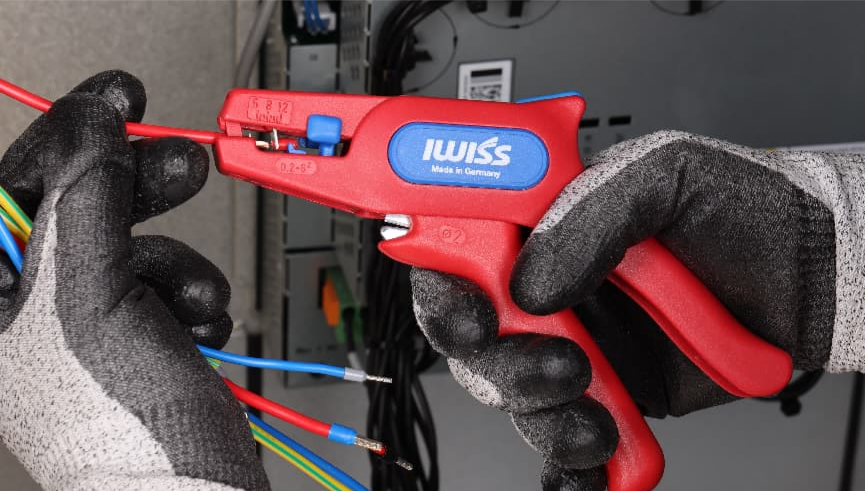
不同端子通常包含导体压接区域和绝缘压接区域。
导体区域负责实现稳定导电连接;
绝缘区域负责增强机械固定能力。如果压接位置偏移,例如导体区域没有压到位,或者绝缘区域没有固定牢固,即使外观看起来正常,也可能影响长期可靠性。
4.压接高度不正确,压轻压重都会出问题
这是很多用户最容易忽略的一点。
很多人认为:
“压得越紧,连接一定越牢。”
但专业压接讲究的是精准控制。
压接过松:
端子与导体接触不足,接触电阻增加。
压接过紧:
可能损伤铜导体,甚至造成端子开裂。
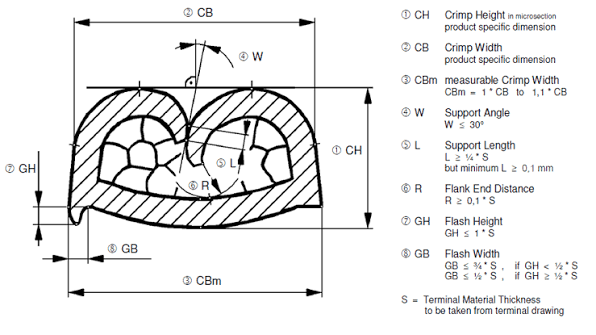
真正优秀的压接,不是靠蛮力,而是在合理范围内实现最佳连接。其中关键参数,就是压接高度(Crimp Height)。
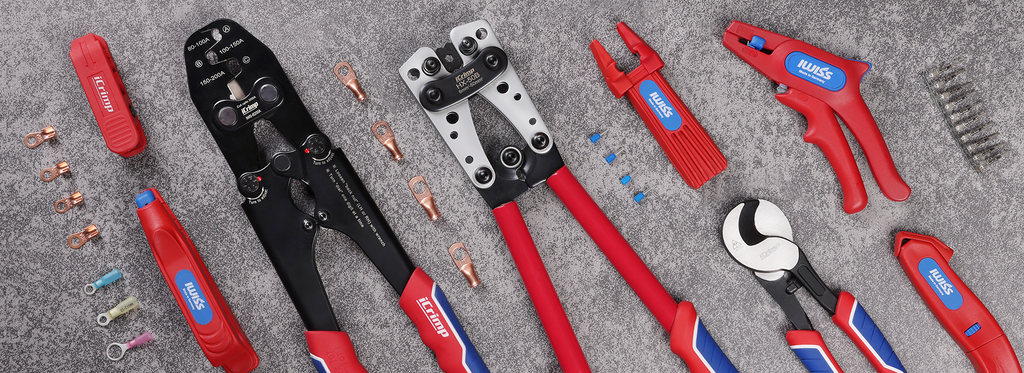
5.使用错误工具,压线钳真的会“背锅”
很多压接失败案例,最后发现问题并不在端子,而在工具。
普通钳子虽然也能让端子变形,但无法保证:
压接尺寸稳定;
受力均匀;
每次结果一致。专业压接工具通过精准模具和棘轮结构,让每一次压接更加稳定。
6.工具长期使用磨损,精度也会慢慢下降
压线钳其实也是生产设备。
长期使用后:
模具会磨损;
钳口间隙会变化;
压接尺寸会产生偏差。
尤其是在批量生产环境中,小小的变化可能累计成大量不良品。因此,工具维护和定期检查同样重要。
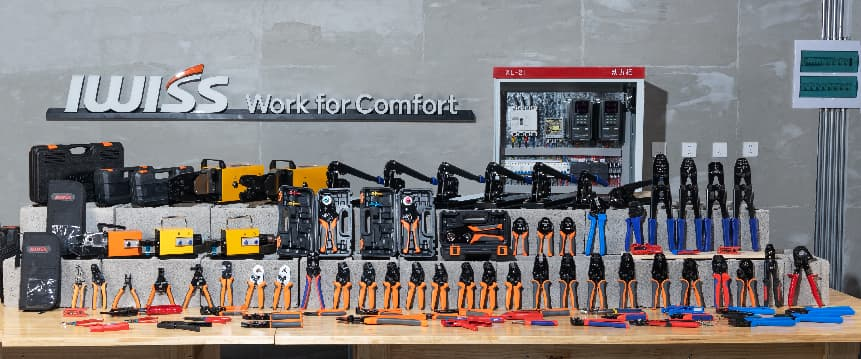
7.不同端子使用同一种工具,容易出现“水土不服”
很多用户希望:
“一把钳子解决所有问题。”
但实际上,不同端子有不同的结构特点。
汽车插簧端子、DT/DTM连接器端子、防水端子、工业连接器端子,对压接形状和压力分布都有不同要求。专业工具的价值,就是针对不同端子提供匹配方案。
8.操作方式不规范,再好的工具也发挥不了作用
除了工具和材料,人的操作方式同样重要。
常见问题包括:
压接过程中提前松开;
没有完成完整压接循环;
端子放置位置不正确。
因此,很多专业棘轮压接工具都会设计防误操作结构,降低人为因素带来的影响。
9.忽略端子材料差异,容易低估压接难度
市场上的端子,看起来可能很相似,但实际存在差异。
不同端子:
材料硬度不同;
端子壁厚不同;
表面处理不同。
这些因素都会影响压接效果。
因此,专业工具制造商需要针对不同端子进行测试,而不是简单追求“一钳通用”。
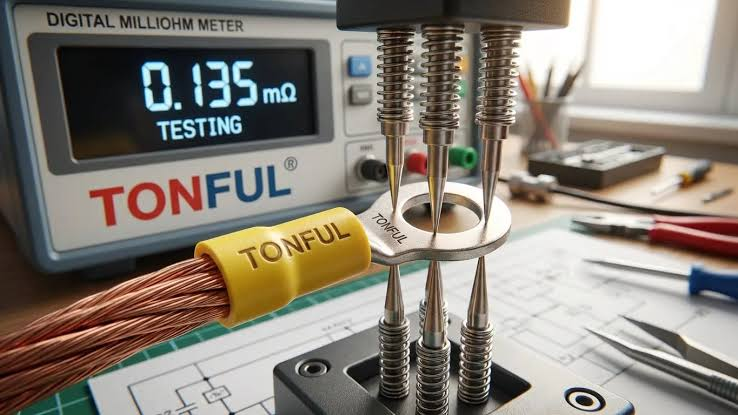
10.缺少压接验证,只凭外观判断质量
很多人检查压接质量时,只看:
“压出来好不好看。”
但真正可靠的压接,需要经过验证。
专业检测通常包括:
外观检查;
拉力测试;
截面分析。因为真正决定连接寿命的,不是外观漂亮,而是在长期使用环境下依然稳定可靠。
结语:小小端子,大大学问
端子压接看似只是线束制造中的一个小环节,但背后涉及材料、结构、工具和工艺控制。
一次可靠连接,需要正确的端子、匹配的电线、规范的操作,以及专业的压接工具共同完成。
作为专业压接工具制造商,IWISS长期专注于端子连接工具研发与制造,通过不断优化工具结构、提升压接精度,为汽车线束、工业连接、新能源等领域提供稳定可靠的压接解决方案。
因为我们相信:
一把好的压线钳,不只是完成一次压接。
它是在帮助用户完成每一次可靠连接。

